
 中文简体
صفحه اصلی / اخبار / اخبار صنعت / چگونه ریختهگریهای پمپ جریان محوری با راندمان بالا میتوانند صرفهجویی در مصرف انرژی را در زیرساختهای آب مدرن تغییر دهند؟
اخبار صنعت
چگونه ریختهگریهای پمپ جریان محوری با راندمان بالا میتوانند صرفهجویی در مصرف انرژی را در زیرساختهای آب مدرن تغییر دهند؟
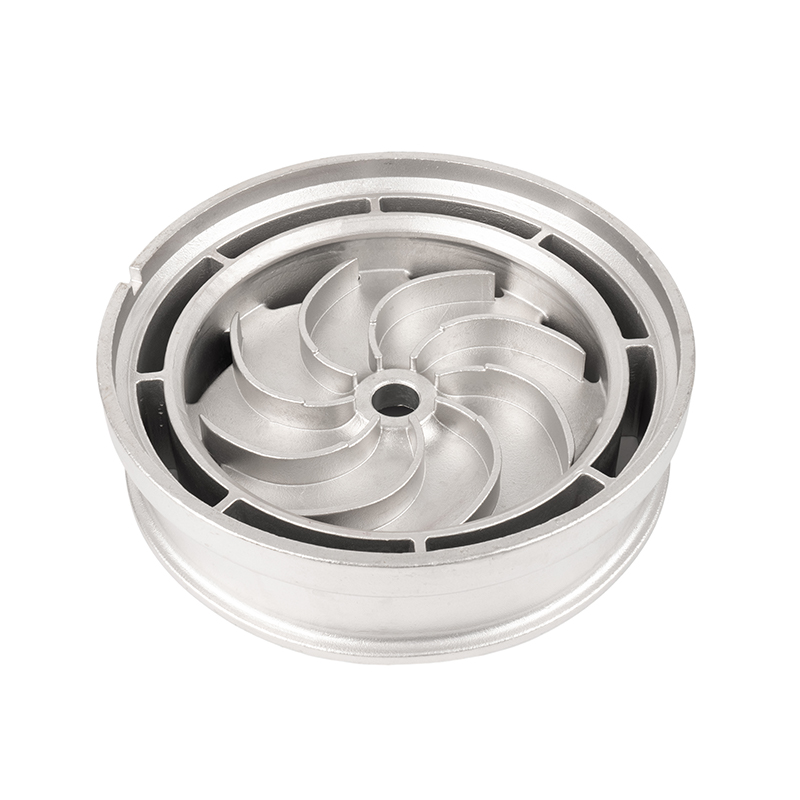
در زیرساخت های جابجایی سیال در سراسر جهان، تعداد کمی از قطعات به اندازه ریخته گری پمپ جریان محوری مسئولیت دارند. هنگامی که این ریختهگری از آلیاژهای فولاد ضد زنگ با راندمان بالا ماشینکاری میشود، نه تنها ظرفیت جریان، بلکه قابلیت اطمینان طولانیمدت کارخانه، مقاومت در برابر خوردگی و هزینه کل چرخه عمر را مشخص میکند.
ریخته گری پمپ جریان محوری چیست؟
یک پمپ جریان محوری، سیال را به موازات محور پمپ حرکت می دهد، و با تکیه بر انرژی دورانی یک پروانه، حجم زیادی را در هدهای نسبتاً پایین شتاب می دهد. پوسته ساختاری احاطه کننده پروانه، همراه با دیفیوزر، پوشش و محفظه های یاتاقان، مجموعه ریخته گری را تشکیل می دهد. این اجزا باید در برابر بارگیری مداوم هیدرولیکی، لرزش، چرخه حرارتی و در بسیاری از محیطها، قرار گرفتن در معرض مواد شیمیایی تهاجمی یا شور مقاومت کنند.
ریخته گری پمپ جریان محوری فولاد ضد زنگ با راندمان بالا پوسته های مهندسی دقیقی هستند که از طریق ریخته گری سرمایه گذاری، ریخته گری شن و ماسه، یا فرآیندهای موم گم شده با استفاده از گریدهایی مانند CF8M (316 زنگ نزن)، CA6NM یا آلیاژهای دوبلکس مانند 2205 تولید می شوند. انتخاب درجه، ضخامت دیواره و هندسه داخلی به طور مستقیم تعیین می کند که چگونه جریان چرخاننده فشاری مفید از جریان چرخشی به انرژی مفید تبدیل می شود.
بینش فنی
راندمان هیدرولیکی یک پمپ محوری تا حد زیادی قبل از یک پاس ماشینکاری مشخص می شود. ناهمواری سطح داخلی ریختهگری، وفاداری ابعادی کانالهای حلزونی یا دیفیوزر، و دقت سوراخ پروانه، همگی مرز بالایی راندمان قابل دستیابی را در نقطه عملیاتی طراحی ایجاد میکنند.
چرا فولاد ضد زنگ ماده ریخته گری ترجیحی است؟
فولاد کربنی و چدن برای نسلها کاربردهای پمپ محوری را ارائه میکردند، اما فولاد ضد زنگ به طور پیوسته آنها را در هر جایی که عملکرد چرخه عمر بر اقتصاد هزینه اول اولویت دارد، جایگزین کرده است. دلایل به همان اندازه که شیمیایی هستند ساختاری هستند.
مقاومت در برابر خوردگی
گریدهای آستنیتی و دوبلکس یک لایه غیرفعال کروم-اکسید پایدار را تشکیل میدهند که در برابر آب حاوی کلرید، اسیدهای رقیق و جوهای ساحلی که در عرض چند ماه از فولاد کربنی حفره میکنند یا زیر لایه میشوند، مقاومت میکند.
استحکام مکانیکی
ریخته گری 316 ضد زنگ استحکام کششی را بالای 485 مگاپاسکال در دمای اتاق حفظ می کند، با حفظ خوب در دماهای سرویس بالا که در صنایع انرژی حرارتی و فرآیندی با آن مواجه می شویم.
قابلیت اتمام سطح
فولاد ضد زنگ پس از ریختهگری تا مقادیر Ra بسیار پایین پولیش میدهد، تلفات اصطکاک هیدرولیکی را در کانالهای پمپ کاهش میدهد و رسوب زیستی را در تاسیسات آب شهری و آبزی پروری محدود میکند.
قابلیت جوشکاری و تعمیر
ریختهگریهای آسیبدیده از جنس ضدزنگ را میتوان در محل توسط جوشکاران واجد شرایط با استفاده از مواد پرکننده همسان با جوش تعمیر کرد و یکپارچگی ساختاری را بدون جایگزینی کامل قطعات بازیابی کرد.
انتخاب درجه و آلیاژ برای کاربردهای با راندمان بالا
انتخاب مواد با شیمی، دما و سرعت سیال پمپاژ شده آغاز می شود. هیچ درجه واحدی بر هر برنامه ای تسلط ندارد، و مشخص کردن آلیاژ اشتباه باعث هدر رفتن هزینه و عمر مفید آن می شود.
| درجه | تعیین UNS | قدرت اولیه | برنامه معمولی |
|---|---|---|---|
| CA6NM | J91540 | استحکام ضربه بالا، مقاومت در برابر کاویتاسیون | پمپ های هیدروتوربین، تاسیسات جزر و مدی، خدمات با سرعت بالا |
| دوبلکس 2205 | J92205 | استحکام بالا به علاوه مقاومت در برابر خوردگی تنش کلرید | نمک زدایی، بالابر آب دریا، فرآیند شیمیایی |
| Super Duplex 2507 | J93404 | مقاومت حفره ای استثنایی، خواص مکانیکی بالاتر | تزریق عمیق آب دریا، پمپاژ زیر دریا، آب نمک تهاجمی |
| 904 لیتر | N08904 | مقاومت در برابر اسیدهای سولفوریک و فسفریک | تولید کود، زهکشی معدن اسید |
مهندسان به طور فزاینده ای گریدهای دوبلکس را برای پمپ های بزرگ آبیاری و کنترل سیل مشخص می کنند که در آن کاهش ضخامت دیواره، به دلیل استحکام تسلیم بالاتر آلیاژ، وزن ریخته گری کمتر و کاهش سطح مرطوب هیدرولیکی به طور همزمان امکان پذیر است، افزایش راندمان ترکیبی که حق بیمه را نسبت به درجه های آستنیتی استاندارد توجیه می کند.
فرآیندهای ریخته گری که کیفیت قطعه را تعریف می کنند
هندسه اجزای پمپ جریان محوری، بهویژه خطوط پیچدار داخلی، پرههای پخشکننده بلند، و گذرگاههای پروانهای با دیواره نازک، چالشهای تولیدی واقعی را ایجاد میکند. سه فرآیند ریخته گری بر تولید بدنه پمپ های ضد زنگ با راندمان بالا غالب است.
01
ریخته گری سرمایه گذاری (مم گمشده)
سختترین تلورانسهای ابعادی و بهترین پوشش سطحی را تولید میکند، معمولاً Ra 3.2 تا 6.3 میکرومتر بدون ماشینکاری ثانویه. مناسب برای محفظه های پمپ با قطر کمتر و مجموعه های پروانه که دقت کانال هیدرولیک بسیار مهم است. هزینه ابزارآلات بالاتر از طریق کاهش زمان ماشینکاری پس از ریختگی در معابر داخلی پیچیده بازیابی می شود.
02
ریخته گری شن و ماسه رزین
همه کاره ترین فرآیند برای بدنه پمپ های محوری با قطر بزرگ در محدوده 300 میلی متر تا 2000 میلی متر. قالبهای ماسهای متصل به رزین فوران یا فنولیک وقتی با یک برنامه مدیریت الگوی قوی ترکیب میشوند، تکرارپذیری ابعادی مناسب برای اکثر محفظههای پمپ را بدست میآورند. سطح پرداخت معمولاً قبل از ماشینکاری بین 12.5 تا 25 میکرومتر Ra است.
03
ریخته گری قالب سرامیک
یک فرآیند متوسط که کیفیت سطح بهتری نسبت به شن و ماسه با هزینه متوسط ارائه می دهد. در جاهایی استفاده می شود که ریخته گری سرمایه گذاری در اندازه های بزرگتر مقرون به صرفه است، اما در مواردی که الزامات کیفیت عبور هیدرولیک بیش از آنچه ماسه می تواند قابل اطمینان ارائه کند، استفاده می شود. محبوب برای بدنه های پخش کننده فشار بالا در ستون های پمپ توربین عمودی.
یادداشت ساخت
صرف نظر از فرآیند، بازپخت محلول پس از ریخته گری گریدهای زنگ نزن آستنیتی و دوبلکس در محدوده دمایی و سرعت خنک سازی صحیح برای بازیابی مقاومت به خوردگی پس از قرار گرفتن در معرض حرارتی انجماد ضروری است. ریختهگریهایی که عملیات حرارتی را نادیده میگیرند یا بهدرستی انجام نمیدهند، میتوانند بازرسی ابعادی را پشت سر بگذارند و در عین حال دارای ساختار حساس آسیبپذیر به خوردگی بین دانهای در سرویس باشند.
مهندسی کارایی در مرحله طراحی ریخته گری
راندمان هیدرولیک در هنگام مونتاژ یا راه اندازی اضافه نمی شود. در طول بررسی طراحی ریخته گری، از طریق تصمیم گیری در مورد هندسه گذر جریان، اهداف زبری سطح، و انتقال بخش دیوار که بر رفتار لایه مرزی در داخل پمپ حاکم است، شکل می گیرد.
هندسه کانال هیدرولیک
تجزیه و تحلیل دینامیک سیالات محاسباتی (CFD) هندسه داخلی ریختهگری در مرحله طراحی به مهندسان این امکان را میدهد که مناطق گردش مجدد، گرادیانهای فشار نامطلوب و توزیعهای سرعت نامطلوب را قبل از قطع الگوی اول شناسایی کنند. ریختهگریهایی که روی تکرار طراحی مرتبط با CFD سرمایهگذاری میکنند، به طور مداوم ریختهگریهایی را ارائه میکنند که منحنیهای کارایی منتشر شده را در این زمینه به دست میآورند، در حالی که ریختهگریهای طراحیشده از قالبهای تجربی اغلب ۲ تا ۵ درصد در شرایط جریان خارج از طراحی عملکرد کمتری دارند.
بهینه سازی ضخامت دیوار
مقاطع دیواری یکنواخت از نظر ساختاری ایده آل هستند اما از نظر هیدرولیکی ضایعاتی هستند که جرم غیر ضروری را به اجزای چرخان یا خیس شده اضافه می کنند. طراحی ریختهگری مدرن، تجزیه و تحلیل اجزای محدود ساختاری را در مقابل CFD هیدرولیک متعادل میکند تا ریختهگریهایی را ایجاد کند که دقیقاً در جایی که استرس آن را میطلبد ضخیم هستند و در جایی که برهمکنش سیال عملکرد را مشخص میکند، متمایل میشوند. در پمپ های محوری بزرگ برای زهکشی و آبیاری، این رویکرد یکپارچه باعث کاهش جرم ریخته گری پروانه 12 تا 18 درصد در مقایسه با طرح هایی شده است که از الگوهای فولاد کربنی قبلی انجام شده است.
سهام ماشینکاری و تخصیص تحمل
انبار بیش از حد ماشینکاری باعث هدر رفتن مواد و زمان ماشینکاری می شود. انبار ناکافی باعث تولید قطعات ریختهگری میشود که نمیتوان آنها را در مناطقی که سطح ریختهگری شده خارج از محدودیتهای زبری هیدرولیکی قابل قبول است، به تحمل کشش رساند. ریختهگریهای با راندمان بالا با ذخایر حداقل اما کافی طراحی شدهاند که به صورت آماری از دادههای قابلیت ریختهگری تعریف شدهاند، به طوری که عملیات ماشینکاری لایه سطحی بهینه را بدون حذف غیرضروری در سطوح غیر بحرانی در معرض دید قرار میدهد.
استانداردهای کنترل کیفیت و الزامات بازرسی
ریختهگریهای پمپی که برای زیرساختهای حیاتی، تولید برق، تامین آب شهری، و خدمات فراساحلی مورد استفاده قرار میگیرند، تحت رژیمهای بازرسی دقیقی هستند که فراتر از تأیید ابعاد هستند.
آزمایش رادیوگرافی (RT) دیوارهای نگهدارنده فشار، انقباض داخلی، تخلخل و عیوب بسته شدن سرد را شناسایی می کند که بازرسی ابعادی نمی تواند آنها را تشخیص دهد. اکثر سازندگان تجهیزات اصلی پمپ، RT تا ASTM E446 یا معیارهای پذیرش معادل را برای تمام بخشهای ریختهگری مرز فشار بالاتر از یک آستانه ضخامت دیواره تعریف شده، نیاز دارند. آزمایش مایع نافذ (PT) یا تست ذرات مغناطیسی (MT) با آشکار کردن ناپیوستگیهای سطحی و نزدیک به سطح که در فیلم رادیوگرافی ثبت نشدهاند، RT را تکمیل میکند.
شناسایی مثبت مواد (PMI) توسط فلورسانس اشعه ایکس در هر مقدار حرارت ریختهگری تأیید میکند که آلیاژ صحیح، با محتوای کروم، نیکل، مولیبدن و نیتروژن صحیح، در واقع ریخته شده است. PMI به یک الزام قراردادی در اکثر بستههای خرید پمپ بینالمللی پس از حوادثی تبدیل شده است که در آن ریختهگریهای شناسایی نادرست وارد خدمات با خوردگی بالا شدهاند.
آزمایش فشار هیدرواستاتیک با 1.5 برابر فشار کاری طراحی، که برای مدت زمان مشخصی نگهداری می شود، تایید نهایی یکپارچگی ریخته گری را قبل از حمل و نقل فراهم می کند. محفظه های پمپ های بزرگتر معمولاً با تمام اجزای جفت مونتاژ شده آزمایش می شوند تا رفتار آب بندی اتصالات تحت شرایط بارگذاری واقعی را تأیید کنند.
برنامه های کاربردی که تقاضا را برای ریخته گری های ضد زنگ با راندمان بالا افزایش می دهند
چندین بخش زیرساخت جهانی به طور همزمان تقاضای خود را برای ریختهگریهای پمپ جریان محوری ضدزنگ با راندمان بالا افزایش میدهند و فشار عرضه را روی ریختهگریهایی ایجاد میکنند که میتوانند الزامات مستندات کیفی کامل را برآورده کنند.
زیرساخت های آب و کنترل سیل
پروژه های کنترل سیل شهری، موانع طوفان ساحلی و شبکه های آبیاری در مقیاس بزرگ به پمپ های جریان محوری نیاز دارند که بتوانند هزاران متر مکعب در ساعت را به طور مداوم حرکت دهند. در این خدمات، بهبود یک درصدی در راندمان هیدرولیک به طور مستقیم به میلیون ها کیلووات ساعت صرفه جویی انرژی سالانه در مقیاس سیستم تبدیل می شود. فولاد ضد زنگ برای عمر مفید آن در شرایط آب منبع با کیفیت متغیر که فولاد کربنی نیاز به بازرسی مداوم و تجدید پوشش محافظ دارد ترجیح داده می شود.
نمک زدایی و انتقال آب دریا
نیروگاه های آب شیرین کن اسمز معکوس و سیستم های خنک کننده چرخه باز در نیروگاه های حرارتی ساحلی، آب دریا را با حجم بالا از طریق قطارهای پمپی که به طور مداوم برای سال ها بین پنجره های تعمیر و نگهداری برنامه ریزی شده کار می کنند، منتقل می کنند. ریختهگریهای ضد زنگ دوبلکس و فوق دوبلکس بهعنوان استاندارد در این محیطها مشخص میشوند، زیرا شکست بدنه پمپ تحت ترک خوردگی تنش ناشی از کلرید، پیامدهای نامتناسبی را برای در دسترس بودن کارخانه به همراه دارد.
آبزی پروری و زیرساخت های دریایی
سیستمهای چرخش آبزی پروری و تأسیسات پرورش ماهی در دریا به پمپهایی نیاز دارند که از نظر بیولوژیکی خنثی باشند، به راحتی ضدعفونی شوند و در برابر ترکیب آب شور و رسوبهای آلی که فولاد کربنی را در یک فصل رشد از بین میبرند، مقاوم باشند. ریختهگریهای ضدزنگ الکتروپلیشده به عنوان مقیاسهای آبزیپروری نسبت به حجم تولیدات صنعتی به جزء انتخابی تبدیل شدهاند.
فرآیند صنعتی و وظیفه شیمیایی
کارخانههای شیمیایی، تأسیسات دارویی، و پردازشگرهای غذا و نوشیدنی، ریختهگریهای پمپ محوری ضد زنگ را مشخص میکنند که در آن خلوص سیال، قابلیت تمیز کردن و سازگاری با روشهای تمیز کردن در محل غیرقابل مذاکره است. در این کاربردها، کیفیت سطح داخلی ریختهگری و عدم وجود شکافهایی که در آن سیال فرآیند میتواند راکد شود، به اندازه فشار و راندمان هیدرولیکی وزن دارد.
ملاحظات خرید برای ریخته گری پمپ های محوری ضد زنگ
خرید ریخته گری پمپ جریان محوری فولاد ضد زنگ با راندمان بالا نیاز به ارزیابی فراتر از قیمت واحد در هر کیلوگرم دارد. خریدارانی که صرفاً قیمت خرید را بهینه میکنند، اغلب با عدم انطباقهای ابعادی، انحرافات عملیات حرارتی و شکافهای اسنادی مواجه میشوند که هزینههای اصلاحی را بیش از تفاوت قیمت اولیه تحمیل میکنند.
یک تامین کننده واجد شرایط ریخته گری باید اعتبار ریخته گری را مطابق با استانداردهای مدیریت کیفیت مربوطه، قابلیت ردیابی کامل از حرارت مذاب تا ریخته گری نهایی، عملیات حرارتی داخلی با سوابق کوره کالیبره شده، قابلیت کامل رادیوگرافی و بازرسی ابعادی، و پشتیبانی مهندسی برای بررسی طراحی ریخته گری و تجزیه و تحلیل علت اصلی نقص را نشان دهد. برای قطعات پمپ که تجارت بینالمللی دارند، مطابقت با دستورالعملهای تجهیزات تحت فشار قابل اجرا و مشاهده آزمایشهای هیدرواستاتیک توسط نهادهای بازرسی شناختهشده توسط شخص ثالث باید بهجای ارائه اختیاری به صورت قراردادی الزامی باشد.
برنامهریزی زمان برای ریختهگریهای ضدزنگ بزرگ باید برای تولید یا اصلاح الگوی زمانی که تغییرات طراحی، در دسترس بودن گرما و زمانبندی مذاب در ریختهگری، زمان چرخه عملیات حرارتی پس از ریختهگری، بازرسی و جمعآوری مستندات، و عملیات سطح یا پوشش در صورت مشخص شده باشد، لحاظ شود. پروژههایی که خرید ریختهگری را بهعنوان یک فعالیت خرید در مراحل پایانی بهجای تصمیم مهندسی در مراحل اولیه تلقی میکنند، بهطور مداوم با فشردهسازی زمانبندی مواجه میشوند که دقت بازرسی را به خطر میاندازد.
دستورالعمل های آینده در فناوری ریخته گری ضد زنگ
تولید افزودنی نه به عنوان جایگزینی برای ریختهگری، بلکه به عنوان ابزاری برای تولید قالبهای شنی و هستههایی با پیچیدگی هندسی بیشتر از روشهای مبتنی بر الگوی معمولی وارد جریان کار ریختهگری میشود. چاپ سهبعدی بایندر جت قالبهای شنی، گذرگاههای ریختهگری پمپ داخلی را با انتقال صافتر و شعاعهای محکمتر نسبت به الگوهای چوبی یا رزینی که میتوانند بهطور قابلاطمینانی بازتولید کنند، با مزایای ویژه برای پرههای پخشکننده جارو شده و هندسههای زبانه که بیشترین تأثیر را بر راندمان هیدرولیکی در جریان طراحی دارند، میدهد.
کنترل فرآیند مبتنی بر شبیهسازی، که در آن دادههای ترموکوپل بیدرنگ از فرآیند انجماد ریختهگری با مدلهای انجماد پیشبینیکننده مقایسه میشود و برای تنظیم پارامترهای ریختن به صورت دینامیکی استفاده میشود، باعث کاهش بروز عیوب انقباض در بدنههای پمپ با بخش سنگین بدون نیاز به افزایش محافظهکارانه در انبار ماشینکاری یا نرخ رد میشود.
توسعه آلیاژهای ضد زنگ دوبلکس بدون چربی و منگنز بالا، مسیری را برای عملکرد خوردگی در سطح دوبلکس در محتوای نیکل کمتر ارائه می دهد، که هم نوسانات هزینه مواد خام و هم ردپای کربن مذاب ضد زنگ را کاهش می دهد. برای برنامههای زیرساختی بزرگ با تعهدات گزارشدهی زیستمحیطی، توانایی تعیین ریختهگری که بازده هیدرولیکی بالا و دوام خوردگی را با ارزش کربن تجسمیافته کمتر ارائه میدهد، در کنار مشخصات مکانیکی سنتی به یک معیار خرید تبدیل میشود.
ریخته گری پمپ جریان محوری فولاد ضد زنگ با راندمان بالا sit at the intersection of materials science, precision manufacturing, and hydraulic engineering. Their performance in service reflects decisions made at every stage from alloy selection and mold design through heat treatment, inspection, and installation. For engineers and procurement professionals working with these components, treating the casting as the starting point of efficiency rather than a commodity enclosure is the foundation of pumping systems that deliver on their design specifications over decades of continuous operation.
محصولات مرتبط


آیا سوالی دارید؟ صبر نکن، بیا حرف بزنیم!
با ما تماس بگیرید
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: شماره 68، جاده شعبه جیانگبین، منطقه توسعه مشترک Beilun Xiaogang، نینگبو، ژجیانگ، چین.
کد QR
حق چاپ © Ningbo Etdz Andrew Precision Cast Co., Ltd. کلیه حقوق این سایت متعلق به می باشد

